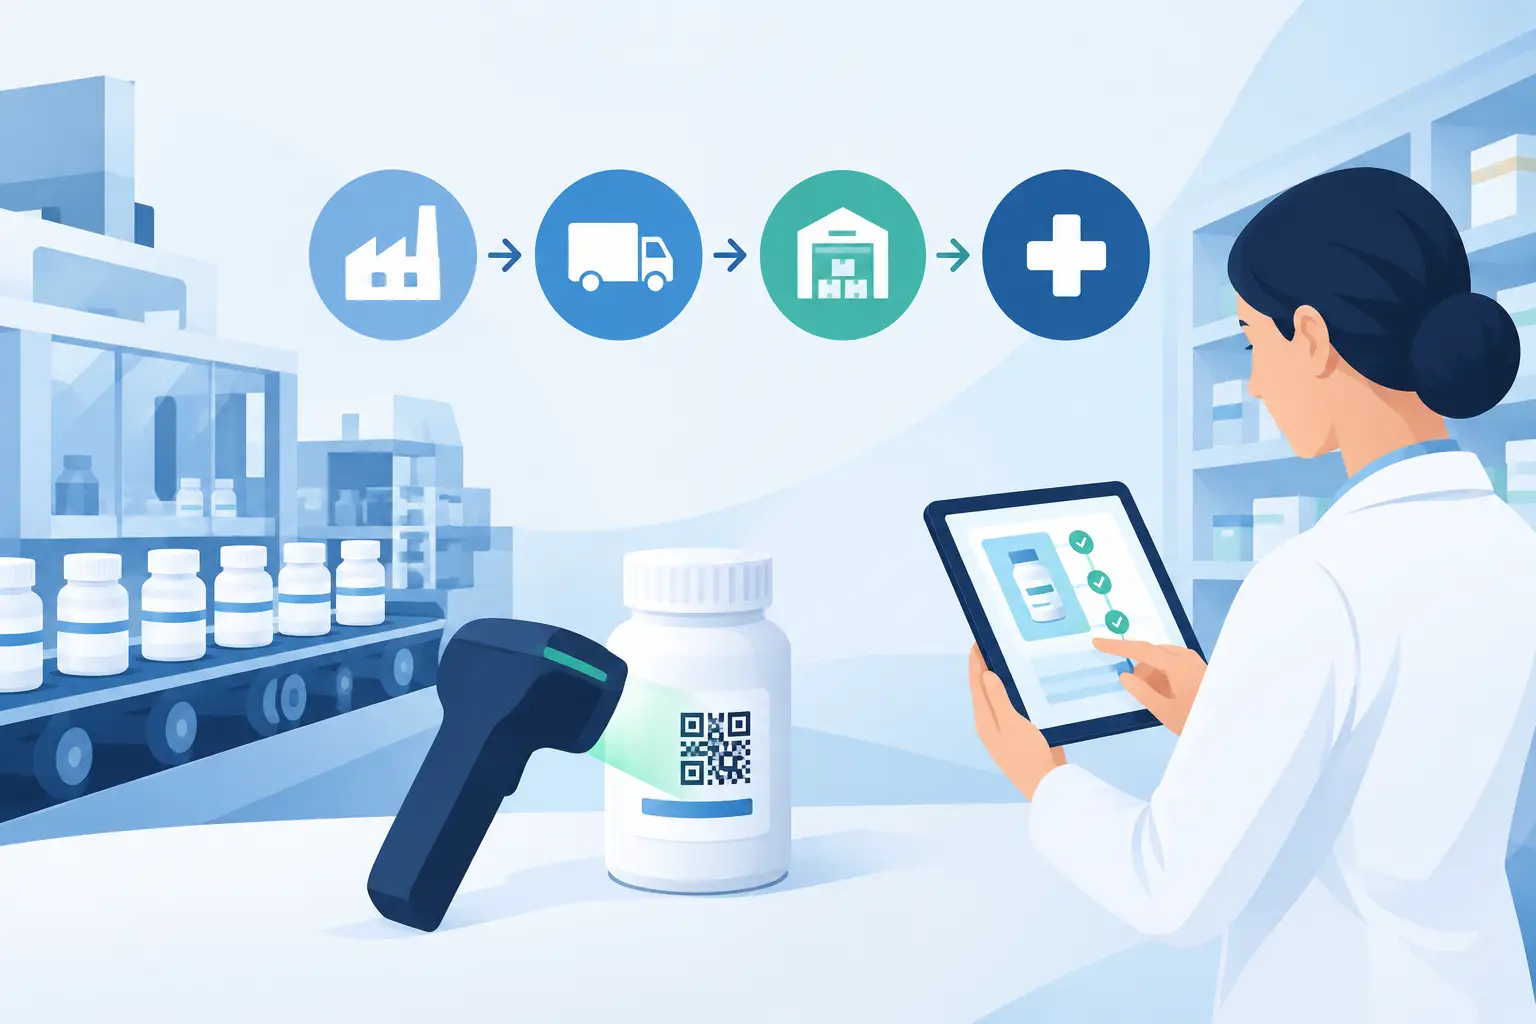
Uma caixa de medicamento chega ao centro de distribuição com uma etiqueta ilegível, um código serial não registrado no sistema ou uma agregação incompleta. O problema parece pontual, mas pode interromper a expedição, exigir conferência manual e comprometer a resposta a uma ocorrência de qualidade. É nesse cenário que um exemplo de rastreabilidade farmacêutica deixa de ser apenas uma exigência de conformidade e passa a revelar o valor de uma operação integrada de identificação, captura de dados e controle.
Na indústria farmacêutica, rastrear não significa somente imprimir um código na embalagem. Significa manter uma cadeia confiável de eventos que conecta a unidade comercializada ao lote, à linha de produção, às embalagens logísticas, ao pedido e ao destino. Para que essa cadeia funcione, identificação física, software, equipamentos de leitura e processos operacionais precisam trabalhar com a mesma lógica de dados.
Exemplo de rastreabilidade farmacêutica: do produto à expedição
Considere uma fábrica que produz um medicamento em cartuchos individuais. Cada unidade recebe uma identificação única, formada por dados como código do produto, número serial, lote e validade, normalmente representados em um código Datamatrix. O sistema de serialização gera ou recebe esses números seriais, associa cada um ao respectivo lote e envia as informações necessárias para a estação de impressão e inspeção.
Na linha, uma impressora industrial aplica o código na embalagem. Logo depois, uma câmera ou leitor realiza a verificação: confirma se o código foi impresso, se está legível e se os dados correspondem ao registro esperado. Uma embalagem com impressão incompleta, contraste inadequado ou serial duplicado é rejeitada antes de seguir para o encaixotamento. Essa validação em linha é decisiva, porque corrigir um erro depois que a carga foi montada custa mais e aumenta a exposição operacional.
Em seguida, as unidades individuais são agrupadas em uma caixa de transporte. O sistema registra quais seriais estão dentro daquela caixa e cria uma nova identificação para a embalagem agregadora. O mesmo ocorre quando várias caixas são reunidas em um palete. Assim, a operação estabelece uma relação hierárquica: unidade, caixa e palete.
Quando o palete é movimentado para o estoque ou separado para um pedido, um coletor móvel ou scanner captura seu código. Com uma única leitura, o sistema consegue identificar as caixas e as unidades vinculadas àquele palete. Na expedição, a confirmação do carregamento atualiza o evento de saída e relaciona os produtos ao destinatário. Se houver necessidade de bloqueio, devolução ou recolhimento, a empresa localiza rapidamente os seriais afetados e os pontos da cadeia por onde passaram.
O que esse fluxo entrega à operação
O principal resultado não é apenas ter um histórico disponível. É reduzir a dependência de conferências manuais e criar evidências confiáveis em cada ponto crítico. Em uma investigação de desvio, por exemplo, a equipe consegue verificar se determinado serial foi produzido, embalado, agregado, expedido ou bloqueado. Isso reduz o tempo de resposta e evita que uma apuração ampla paralise produtos que não fazem parte da ocorrência.
A rastreabilidade também melhora o controle de estoque. Uma leitura no recebimento pode validar a composição de uma carga, enquanto a leitura na separação confirma se o item correto está sendo direcionado ao pedido correto. Em operações com grande volume de SKUs, lotes e datas de validade, esse controle reduz erros de movimentação e retrabalho de inventário.
Há ainda um ganho relevante na gestão de qualidade. Indicadores de rejeição por impressora, linha, turno ou tipo de embalagem ajudam a identificar causas recorrentes, como desgaste de cabeçote térmico, ribbon inadequado, posição incorreta da etiqueta ou falhas de comunicação com o sistema. A rastreabilidade, nesse caso, gera dados para corrigir o processo, não apenas para registrar o que ocorreu.
Os componentes que sustentam o exemplo
Uma implantação consistente depende de uma arquitetura que trate o dado digital e a identificação física como partes do mesmo processo. O software de serialização e os sistemas corporativos precisam definir os dados válidos, os status dos seriais e os eventos de movimentação. No chão de fábrica e no armazém, impressoras, leitores, câmeras, coletores e aplicativos devem executar essas regras sem criar registros paralelos.
A impressão exige atenção especial. Em embalagens farmacêuticas, um código correto no sistema não resolve se não puder ser lido na operação. A escolha entre impressão térmica, transferência térmica, impressão e aplicação automática ou outra tecnologia depende do material, da velocidade da linha, do tamanho disponível e das condições de armazenamento e transporte. Etiquetas e ribbons também precisam ser especificados para manter legibilidade e aderência durante todo o ciclo logístico.
A captura de dados deve ser compatível com cada etapa. Leitores fixos e sistemas de visão atendem pontos de alta velocidade e inspeção automática. Scanners manuais e coletores móveis são mais adequados para recebimento, inventário, separação e expedição. Em áreas de grande volume, RFID pode complementar o código de barras em situações específicas, mas não elimina a necessidade de definir quais dados serão gravados, validados e integrados.
Agregação: onde muitos projetos perdem eficiência
A agregação é o elo que permite rastrear centenas ou milhares de unidades sem exigir a leitura individual em todas as movimentações logísticas. Porém, ela só funciona se a relação entre os níveis de embalagem for criada e mantida corretamente.
Imagine que uma caixa com 100 cartuchos seja aberta para uma separação parcial. Se o sistema não registrar a desagregação ou a nova composição da caixa, a hierarquia deixa de refletir a realidade física. Na expedição seguinte, uma leitura pode indicar que a caixa contém itens que já foram movimentados para outro pedido. O risco não está no código em si, mas na divergência entre o cadastro digital e o conteúdo real.
Por isso, processos de reembalagem, devolução, quarentena e destruição precisam ter regras claras. Nem toda operação exige o mesmo nível de automação, mas todas precisam registrar as exceções. Uma linha de alta produção pede integração automática e validação em tempo real. Já uma área de amostras, investigação ou retrabalho pode operar com procedimentos assistidos por coletor móvel, desde que haja controle de acesso, confirmação de etapas e trilha de auditoria.
Como transformar o exemplo em um projeto viável
O ponto de partida é mapear o fluxo real, não o fluxo idealizado. É necessário identificar onde o produto recebe o serial, onde ocorre a inspeção, como são formadas as caixas, quais pontos fazem leitura, como as exceções são tratadas e quais sistemas recebem os eventos. Esse diagnóstico revela tanto gargalos físicos quanto falhas de integração.
Depois, a empresa deve definir os critérios de desempenho. A linha precisa manter determinada velocidade? Qual é a taxa aceitável de rejeição? Quanto tempo a expedição pode levar para confirmar uma carga? Quais dados precisam estar disponíveis para qualidade, logística e tecnologia da informação? Sem essas respostas, a compra de equipamentos pode resolver uma etapa isolada e manter o processo fragmentado.
A fase de testes precisa reproduzir situações reais: perda de comunicação, troca de lote, rejeição de código, caixa aberta, leitura duplicada, devolução e reprocessamento. Testar somente a impressão bem-sucedida não valida a operação. O projeto precisa comprovar como o processo reage quando algo sai do padrão, pois é nesses momentos que a rastreabilidade protege a continuidade operacional.
Também vale estruturar manutenção preventiva para impressoras, aplicadores, leitores e estações de trabalho. Cabeçotes, sensores, roletes, consumíveis e ajustes mecânicos afetam diretamente a qualidade do código. Uma falha de identificação em uma linha farmacêutica não deve ser tratada como simples problema de impressão, mas como risco de dado e de disponibilidade produtiva.
A BG Sistemas de Automação atua nesse tipo de cenário ao integrar tecnologias de impressão, aplicação, leitura, coleta de dados, software e suporte técnico para operações que dependem de identificação confiável. O benefício de uma abordagem integrada é reduzir pontos de incompatibilidade entre equipamentos, consumíveis e processos de captura.
Rastreabilidade não termina no código impresso
O melhor exemplo de rastreabilidade farmacêutica é aquele em que cada leitura faz sentido para a operação: a produção valida o serial, a qualidade consulta sua origem, o armazém movimenta a embalagem correta e a expedição confirma o destino sem criar trabalho manual adicional. Quando dados, equipamentos e pessoas seguem o mesmo processo, a rastreabilidade deixa de ser uma camada de controle e se torna uma base prática para decisões mais rápidas e confiáveis.